精密車床主軸加工生產(chǎn)線集成控制系統(tǒng)的應(yīng)用
摘要
精密車床主軸作為高檔數(shù)控機床的核心功能部件,其加工質(zhì)量直接決定了整機的回轉(zhuǎn)精度與切削性能。針對主軸加工中多工序、多參數(shù)、高一致性的生產(chǎn)需求,本文探討了基于PLC與DCS集成控制系統(tǒng)的生產(chǎn)線自動化解決方案。該系統(tǒng)融合了PLC的高速邏輯控制與DCS的模擬量精細(xì)調(diào)節(jié)能力,實現(xiàn)了從毛坯上料、粗精車削、熱處理到精密磨削的全流程集成控制。應(yīng)用結(jié)果表明,該系統(tǒng)顯著提升了主軸加工的效率與精度一致性,為工業(yè)自動化控制在精密制造領(lǐng)域的深度集成提供了參考。
一、引言
精密車床主軸通常需要經(jīng)過鍛造、粗車、調(diào)質(zhì)、半精車、精車、滲氮或淬火、粗磨、精磨及超精磨等十余道工序。傳統(tǒng)分散式控制方式存在設(shè)備間信息孤島、工藝參數(shù)難以在線優(yōu)化、批次質(zhì)量波動大等問題。隨著工業(yè)自動化控制技術(shù)的發(fā)展,將PLC(可編程邏輯控制器)與DCS(集散控制系統(tǒng))進(jìn)行集成,構(gòu)建面向主軸加工生產(chǎn)線的統(tǒng)一控制平臺,成為提升制造水平的關(guān)鍵路徑。
二、PLC與DCS集成控制系統(tǒng)的架構(gòu)設(shè)計
2.1 總體架構(gòu)
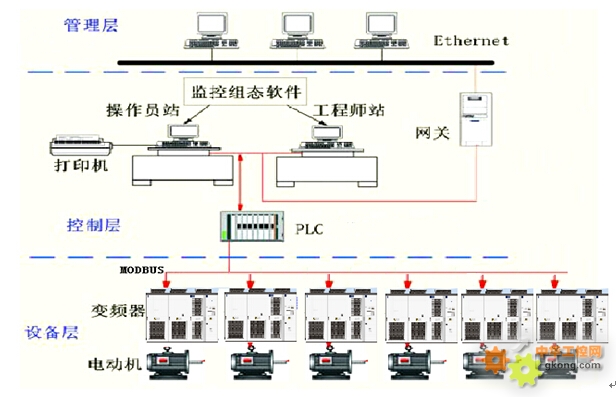
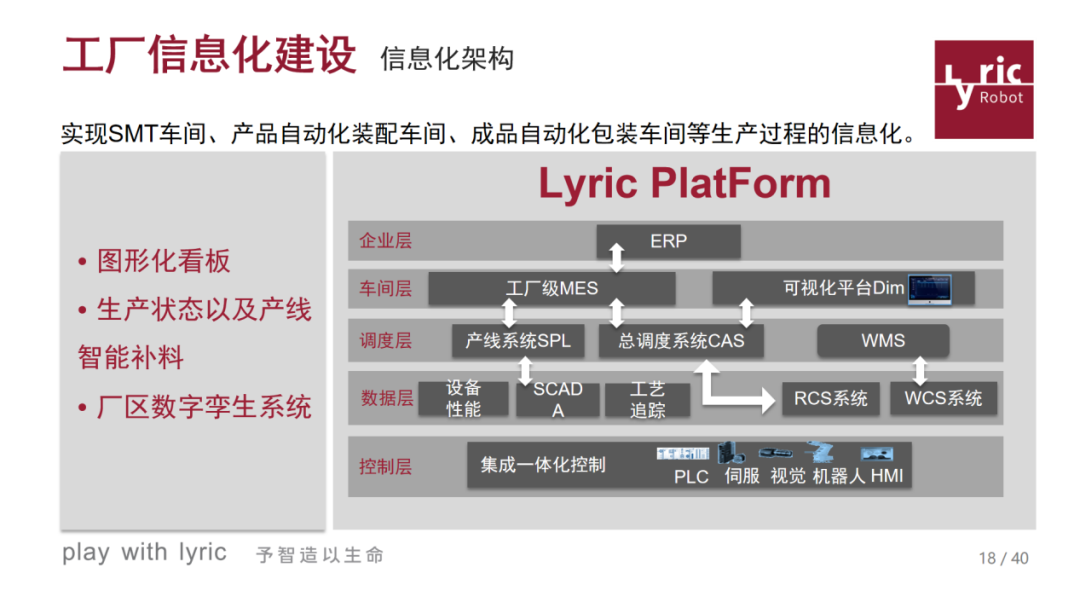
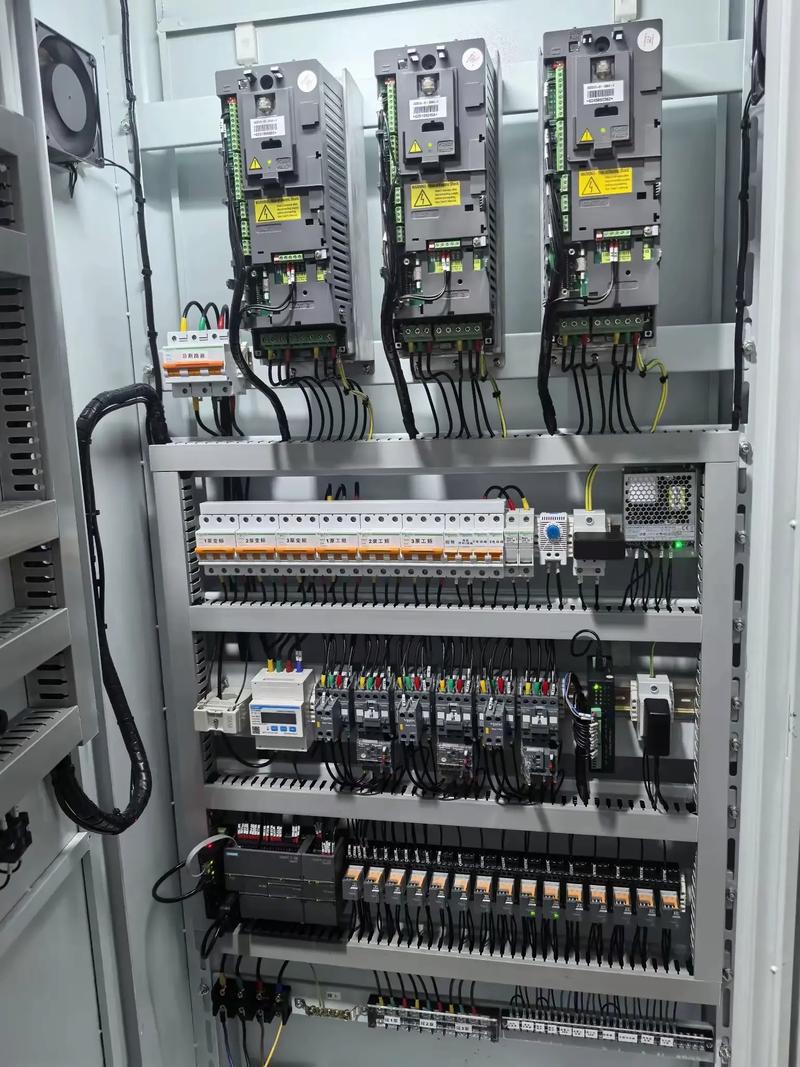
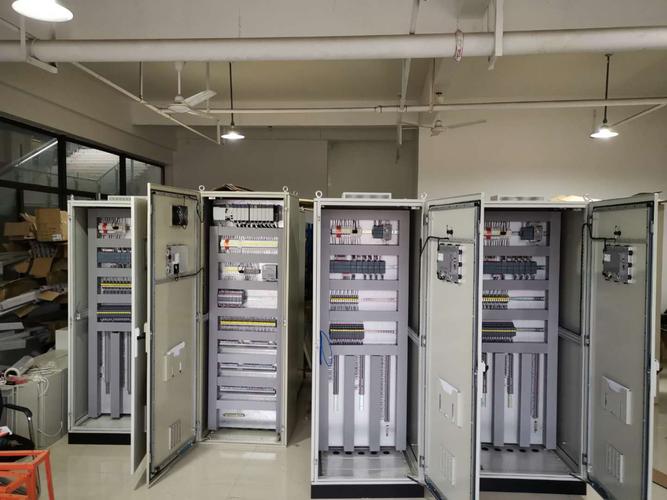
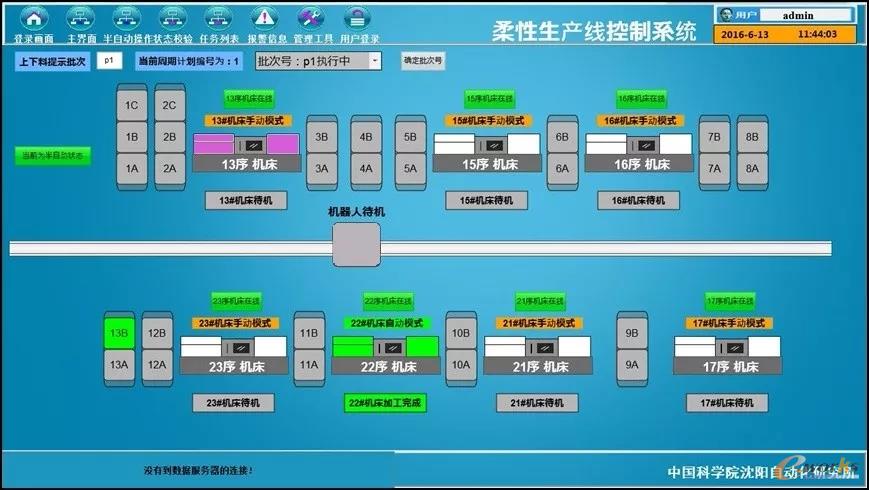
系統(tǒng)采用“管理層—控制層—設(shè)備層”三層架構(gòu)。管理層由SCADA與MES構(gòu)成,負(fù)責(zé)生產(chǎn)調(diào)度與質(zhì)量追溯;控制層以PLC為核心完成邏輯聯(lián)鎖與運動控制,DCS則專用于溫度、壓力、流量等模擬量的閉環(huán)調(diào)節(jié);設(shè)備層涵蓋數(shù)控車床、熱處理爐、磨床、清洗機及自動導(dǎo)引車等。
2.2 PLC與DCS的協(xié)同機制
PLC與DCS之間通過工業(yè)以太網(wǎng)(Profinet或EtherCAT)實現(xiàn)數(shù)據(jù)交互。PLC承擔(dān)快周期離散控制,如機械手抓取、工件定位、刀具更換;DCS負(fù)責(zé)慢周期過程控制,如淬火爐溫曲線、磨削液溫度與壓力。兩者通過共享數(shù)據(jù)區(qū)與OPC UA協(xié)議實現(xiàn)控制指令與狀態(tài)信息的無縫傳遞,避免功能重疊與資源沖突。
三、關(guān)鍵功能模塊集成
3.1 生產(chǎn)線邏輯聯(lián)鎖控制
基于PLC的硬件冗余與安全模塊,實現(xiàn)各工位之間的防碰撞、防誤動作聯(lián)鎖。例如,當(dāng)磨床防護(hù)門未關(guān)閉或卡盤未夾緊時,PLC立即切斷進(jìn)給并觸發(fā)報警,確保主軸加工過程安全可控。
3.2 工藝參數(shù)閉環(huán)調(diào)節(jié)
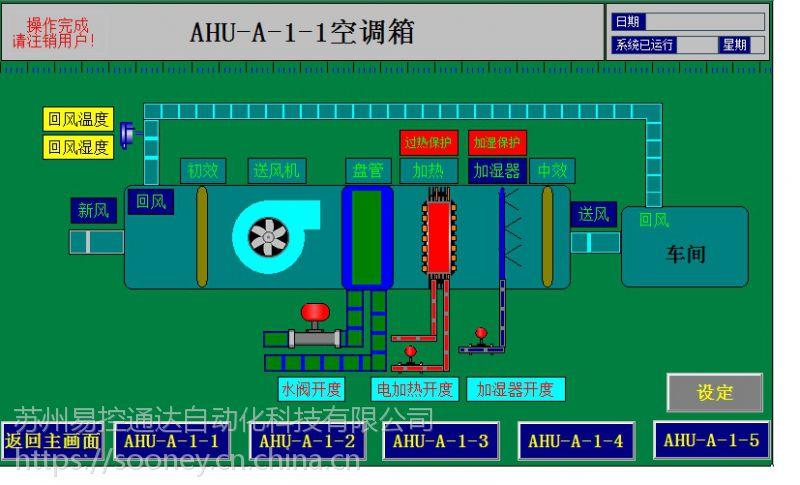
在熱處理與磨削環(huán)節(jié),DCS根據(jù)熱電阻、壓力變送器反饋信號,實時調(diào)節(jié)加熱功率與冷卻液流量,使主軸獲得均勻的硬度層與穩(wěn)定的表面粗糙度。集成的PID整定算法可自動優(yōu)化控制參數(shù),減少人為干預(yù)。
3.3 質(zhì)量數(shù)據(jù)采集與追溯
系統(tǒng)通過RFID與二維碼記錄每根主軸的工序參數(shù)與檢測結(jié)果,并上傳至MES。一旦發(fā)現(xiàn)圓度或同軸度超差,可快速定位至具體工位與加工時段,實現(xiàn)質(zhì)量閉環(huán)管理。
四、應(yīng)用效果分析
以某機床廠主軸生產(chǎn)線為例,集成控制系統(tǒng)投運后,主軸加工節(jié)拍縮短12%,批量加工尺寸一致性提升約20%,設(shè)備綜合效率(OEE)從72%提高至85%。系統(tǒng)支持遠(yuǎn)程運維與故障預(yù)診斷,維護(hù)響應(yīng)時間下降40%。這驗證了PLC/DCS集成方案在精密車床主軸加工中的有效性與先進(jìn)性。
五、結(jié)論
精密車床主軸加工生產(chǎn)線的集成控制系統(tǒng),將PLC的實時邏輯控制與DCS的過程調(diào)節(jié)能力有機結(jié)合,解決了傳統(tǒng)控制方式柔性不足與信息斷層的問題。隨著邊緣計算與工業(yè)AI的引入,該系統(tǒng)可進(jìn)一步實現(xiàn)工藝參數(shù)自適應(yīng)優(yōu)化與預(yù)測性維護(hù),推動工業(yè)自動化控制向更高層次的智能制造演進(jìn)。
最新產(chǎn)品